本报记者 潘树涛
11月10日,遵义市播州区苟江工业园区,贵州鑫智鹏高新铝材有限公司车间却是炉火正旺,机械轰鸣。车间一角,汽车旧轮毂、废旧易拉罐等铝制废品堆积如山。工人正麻利地打包,将这些废铝送到长150米的分拣流水线。4小时后,这些废铝就能“重生”。
“分选是第一步,也是最核心的环节。”公司熔铸车间主任刘勇介绍了废铝“脱胎换骨”的过程,磁铁吸走金属杂质,涡电流分选机筛出塑料,X光机精准识别材质——这套“组合拳”打下来,废铝纯度可达98%。
这条智能分拣线,每小时能“吞”下40吨废铝,每年为企业省下2000万元成本。而更令人惊叹的“秘密武器”,藏在熔炼炉里。
“传统固定式熔炼炉炉门密封不严,烟尘到处跑;烧嘴技术落后,冷风直接进炉膛,高温烟气带着热量就排掉了,能耗高,火焰温度还不均,局部高温导致氮氧化物大量生成。”刘勇坦言,新换上的蓄热式倾动炉则完全不同,排烟口设置的蓄热体将热量“截留”,换向后把助燃空气预热到近1000摄氏度再送进炉膛。“热量被反复利用,天然气消耗降低了30%以上;高温空气进炉膛形成‘高温低氧’氛围,温度场均匀,从燃烧机理上就抑制了氮氧化物生成。炉膛密闭化作业,烟尘出不来。”
刘勇掰着手指算账:熔炼产生的高温废气用来预热待熔化的废铝,到180摄氏度再进炉,铝液产量从每小时4吨增至7吨,每吨铝液少烧17立方米天然气。按年产量8万吨计算,仅这道“预热工序”每年可节约天然气136万立方米,减少二氧化碳排放约2660吨。
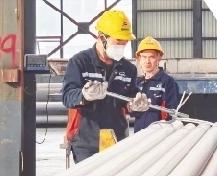
在铝棒切割环节,全自动锯切设备正有节奏地运转。操作工李师傅说:“一炉30吨的铝棒,两个人一个半小时就切完了。”
作为西南地区再生铝领域的标杆企业,贵州鑫智鹏高新铝材有限公司已建成五级智能分选体系。智能废铝再生线融合磁选、涡电流分选机及X光机精准识别等技术,可实现13类物质的高精度分离,产品中铝纯度高达99.9%。生产过程中余热回收率超90%,综合能耗降低约40%。
今年上半年,该公司实现产值近12亿元,同比增长80%,全年有望突破25亿元。